Tin tức
DISCOLOURATION (SỰ BIẾN MÀU) TRONG ÉP NHỰA

Th4
DISCOLOURATION (SỰ BIẾN MÀU) TRONG ÉP NHỰA – NGUYÊN NHÂN VÀ CÁCH KHẮC PHỤC
1. Discolouration (Sự biến màu) là gì?
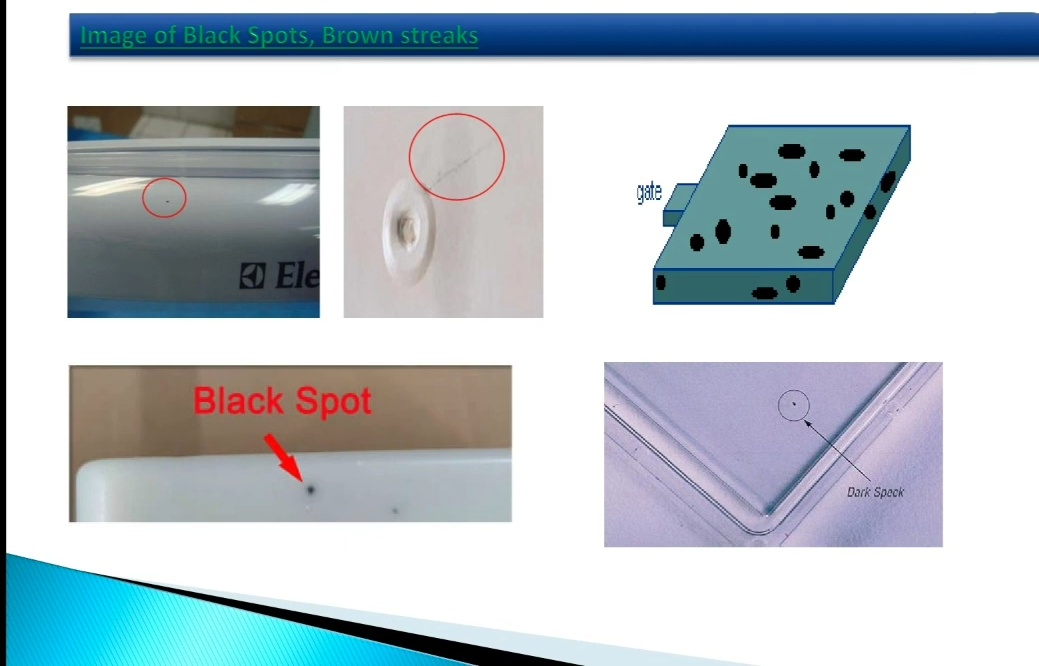
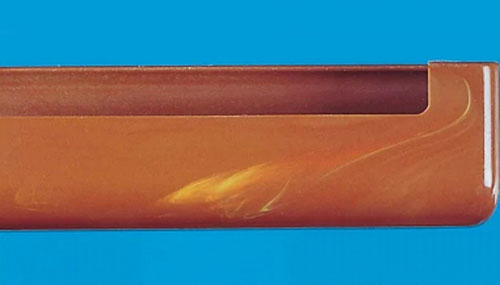

Discolouration (sự biến màu) là hiện tượng màu sắc của sản phẩm nhựa bị thay đổi so với màu tiêu chuẩn ban đầu sau quá trình ép phun.
Trong thực tế sản xuất, sự biến màu có thể biểu hiện dưới nhiều dạng:
- Sản phẩm ngả vàng
- Xuất hiện vết nâu hoặc đen
- Màu không đồng đều trên bề mặt
- Có vệt màu khác thường
Nguyên nhân chính là do nhựa bị phân hủy nhiệt hoặc chịu tác động cơ học quá mức trong quá trình gia công.
Do nhựa là hợp chất polymer, khi bị gia nhiệt quá lâu hoặc vượt quá nhiệt độ cho phép, các liên kết polymer sẽ bị phá vỡ và dẫn đến thay đổi màu sắc vật liệu.
2. Cơ chế hình thành sự biến màu


Trong quá trình ép nhựa, sự biến màu thường xảy ra theo cơ chế sau:
- Nhựa được gia nhiệt trong xy lanh (barrel) để chuyển sang trạng thái nóng chảy.
- Nếu nhiệt độ quá cao hoặc nhựa lưu trú trong xy lanh quá lâu, polymer bắt đầu phân hủy nhiệt.
- Quá trình ma sát cơ học (shear heating) giữa trục vít và nhựa cũng làm tăng nhiệt cục bộ.
- Các phản ứng oxy hóa hoặc phân hủy tạo ra sản phẩm phụ có màu sẫm.
- Kết quả là sản phẩm sau khi ép phun xuất hiện hiện tượng biến màu.
3. Nguyên nhân gây ra Discolouration trong ép nhựa
3.1 Biến màu do nhiệt trong xy lanh (Thermal discoloration in cylinder)
Đây là nguyên nhân phổ biến nhất.
Nhựa nóng chảy trong xy lanh luôn chịu nhiệt độ cao liên tục. Khi:
- Nhiệt độ cài đặt quá cao
- Nhựa lưu trú trong xy lanh quá lâu
- Máy dừng nhưng nhựa vẫn ở trong barrel
thì polymer sẽ bị phân hủy nhiệt, dẫn đến đổi màu.
Ngoài ra, ma sát cơ học khi trục vít quay cũng làm tăng nhiệt cục bộ và gây biến màu.
3.2 Biến màu do lực cắt cao khi nạp nhựa
Trong quá trình metering (nạp nhựa):
- Trục vít quay
- Nhựa bị nén và ma sát
Nếu tốc độ quay trục vít quá cao, lực cắt (shear force) sẽ tăng, dẫn đến:
- Nhiệt ma sát cao
- Phân hủy polymer
- Thay đổi màu sắc vật liệu
3.3 Biến màu trong khuôn
Trong một số trường hợp, sự biến màu xảy ra tại khu vực gate hoặc nozzle.
Nguyên nhân thường là:
- Tốc độ phun quá nhanh
- Gate hoặc nozzle quá nhỏ
- Dòng nhựa bị shear mạnh khi đi qua cổng phun
Điều này làm nhiệt độ tăng cục bộ và gây biến màu.
3.4 Nhiễm bẩn vật liệu
Một số yếu tố khác cũng gây đổi màu:
- Nhựa cũ còn sót trong barrel
- Tạp chất trong nguyên liệu
- Màu masterbatch phân tán không đều
3.5 Oxy hóa vật liệu
Một số loại nhựa dễ bị oxy hóa khi nhiệt độ cao:
- ABS
- PC
- POM
- Nylon (PA)
Quá trình oxy hóa làm polymer chuyển sang màu vàng hoặc nâu.
4. Giải pháp khắc phục Discolouration
4.1 Giảm nhiệt độ nhựa
Đây là giải pháp hiệu quả nhất.
Cần kiểm tra và điều chỉnh:
- Nhiệt độ barrel
- Nhiệt độ nozzle
- Nhiệt độ khuôn
Việc giảm nhiệt độ giúp hạn chế phân hủy polymer.
4.2 Giảm thời gian lưu trú của nhựa trong xy lanh
Thời gian lưu trú dài làm nhựa dễ bị phân hủy.
Có thể khắc phục bằng cách:
- Giảm dung tích shot
- Chọn máy ép phù hợp
- Purge nhựa khi dừng máy lâu
4.3 Giảm lực cắt trong quá trình nạp nhựa
Để hạn chế shear heating cần:
- Giảm tốc độ quay trục vít
- Giảm back pressure
- Tối ưu thiết kế trục vít
4.4 Giảm lực cắt trong khuôn
Nếu biến màu xuất hiện tại gate hoặc nozzle:
- Giảm tốc độ phun
- Sử dụng chế độ phun đa cấp
- Tăng kích thước gate nếu cần
4.5 Làm sạch hệ thống ép nhựa
Thường xuyên:
- Purge barrel
- Vệ sinh nozzle
- Loại bỏ nhựa cũ còn sót
Điều này giúp tránh tạp chất gây biến màu.
5. Kết luận
Discolouration (sự biến màu) là lỗi phổ biến trong sản xuất ép nhựa, xảy ra khi nhựa bị phân hủy nhiệt hoặc chịu lực cắt quá lớn trong quá trình gia công.
Các nguyên nhân chính bao gồm:
- Nhiệt độ nhựa quá cao
- Thời gian lưu trú nhựa trong barrel quá dài
- Tốc độ quay trục vít cao
- Lực cắt lớn tại gate hoặc nozzle
Để hạn chế lỗi này, cần kiểm soát nhiệt độ gia công, tối ưu thông số máy ép và đảm bảo vật liệu sạch.
Click để tham khảo thêm Lỗi Loang màu trên sản phẩm nhựa
Click đêr tham khảo thêm Xilanh trục vít Tanstar cho máy ép nhựa
